東莞市優必達機械有限公司
聯系人:李經理(女士)
電話:0769-84574003
手機:13480042226
Q Q:1102913900
微信:UBD771970538
地址:中國 廣東 東莞市 寮步鎮石大路279號
郵編:523400
聯系我們
ontact us主營產品
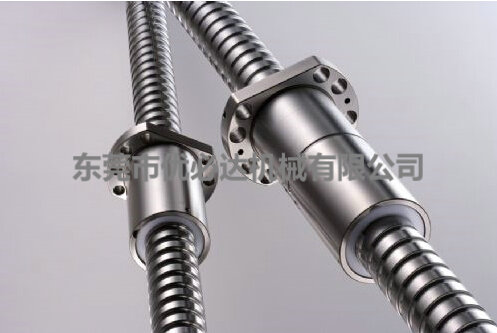
Main products5010研磨絲桿以C1級精度著稱,導程誤差可控制在±0.003mm/300mm以內。然而,這種微米級的出廠精度,在裝機那一刻就可能被錯誤操作凍結浪費——實際定位精度損失可達50%以上。操作手法不到位,會引發一系列連鎖反應。
支撐座安裝面若存在扭曲誤差,哪怕僅有0.01mm/m,也會讓絲桿在旋轉中產生周期性彎曲應力。這種應力在3000rpm以上高速運轉時被急劇放大,表現為劇烈的整機振動。安裝時若未用電子水平儀檢測基面平面度,或鎖緊時單點一次性擰死而非對角線分次緊固,附加扭曲便會悄然植入。底座平面度與直線度一旦過標,強行鎖附螺絲后絲桿直接彎曲變形,出廠研磨精度在裝機瞬間便已失效。5010絲桿出廠時螺母通常帶有預壓以消軸向背隙,但不同預壓等級對應特定的導程角誤差補償值。若更換螺母時預壓等級與原絲桿不匹配,或預壓墊片厚度偏差過0.01mm,螺母在行程中會產生周期性扭矩波動,操作手感出現明顯頓挫。更隱蔽的代價是預壓過大會導致摩擦扭矩激增、溫升加劇,預期壽命反而縮短。高速工況下使用低粘度油脂,滾珠與滾道之間無法形成穩定油楔,摩擦系數突變引發振動;低速重載工況下使用高粘度油脂,則可能造成粘滑現象。更嚴重的是,粉塵或切屑一旦侵入螺母內部,滾動體與滾道之間形成磨粒磨損,軸向間隙在數千次運行后急劇增大——這個過程無聲無息,直到定位偏差超標才被發現。有資料指出,異物進入螺母內部,絲桿壽命可能僅剩十分之一。
5010研磨絲桿的精度是出廠時磨出來的,但能否在設備中兌現,取決于安裝時是否做對了。手法差一毫,精度失千里。
上一篇:維修滾珠絲桿螺母什么才是關鍵?